Produkte › Matrizen & Werkzeuge › Hartmetallblöcke
Hartmetallblöcke für Stanz- und Folgeverbundwerkzeuge
Gesinterte Hartmetallblöcke, 100 × 100 bis 300 × 300 mm und bis 80 mm dick, für Stempel, Werkzeugplatten und Einsätze für Folgeverbundwerkzeuge.
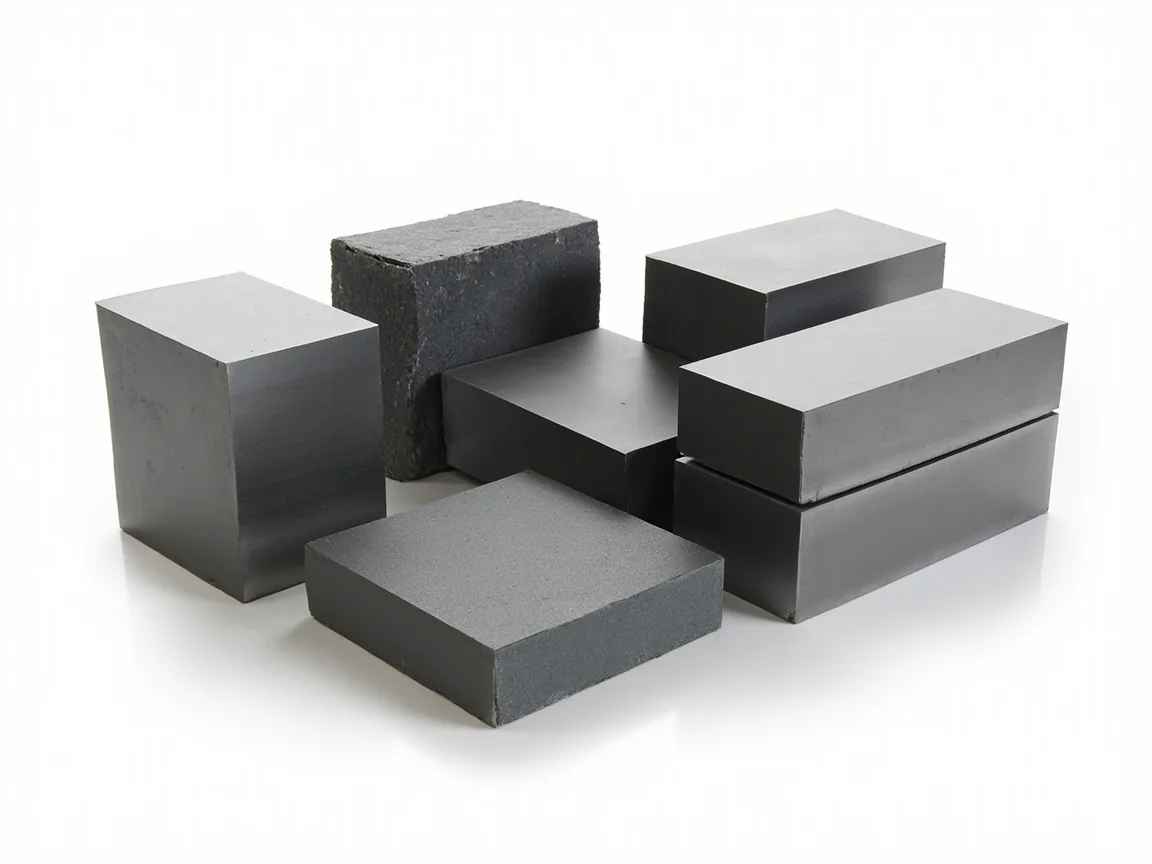
Hartmetallblöcke sind das Ausgangsmaterial für Stempel, Werkzeugplatten und Einsätze für Folgeverbundwerkzeuge, die per Drahterodieren geschnitten oder in Form geschliffen werden. Blockgröße, Schleifaufmaß und Sorte werden gemeinsam gewählt: die Größe anhand Ihres fertigen Einsatzes, die Sorte anhand des Werkstoffs, der Dicke und der Geschwindigkeit, mit der Sie stanzen.
Spezifikationen
| Produkt | Sintered tungsten carbide blocks (block blanks) |
|---|---|
| Quadratische Standardabmessungen (L × B) | 100 × 100, 105 × 105, 120 × 120, 150 × 150, 200 × 200, 250 × 250, 300 × 300 mm |
| Rechteckige Abmessungen (L × B) | 100 × 50, 100 × 60, 100 × 72, 100 × 85 mm |
| Dicke (H) | 1–80 mm, depending on block size (300 × 300 mm: 10–30 mm) |
| Toleranz im Sinterzustand, L und B | 0/+1.5 mm to 0/+3.0 mm, by block size |
| Toleranz im Sinterzustand, H | +0.3/+0.6 mm |
| Kobaltgehalt | 8–20% (by grade) |
| Härte | 85.0–92.0 HRA (typical, by grade) |
| Biegebruchfestigkeit | 3000–3800 MPa (typical, by grade) |
Typische Anwendungen
- Elektronische Folgeverbundwerkzeuge: Leiterrahmen und Steckverbinder aus Kupfer, Messing und Aluminium
- Dünnes Edelstahlband, das mit hoher Geschwindigkeit gestanzt wird
- Schnittwerkzeuge für Motorenbleche: Siliziumstahl, Reineisen und kaltgewalztes Blech
- Kombinationswerkzeuge und komplexe Werkzeugformen unter hoher Schlagbeanspruchung
- Stempel und Matrizeneinsätze für die Pulvermetallurgie und die allgemeine Elektronik
Unser Lieferprogramm
- Quadratische und rechteckige gesinterte Blöcke; Standardgrößen sind unter Spezifikationen aufgeführt
- Weitere Blockgrößen auf Bestellung gefertigt
- Geschliffene Blöcke oder Stücke, auf Ihre Größe zugeschnitten, auf Anfrage
Sortenoptionen
- Ultrafeinkorn, etwa 10 % Kobalt (0,6–0,8 µm): 91,5–92,0 HRA, Biegebruchfestigkeit 3600–3800 MPa. Für dünnes Kupfer-, Aluminium- und Edelstahlband (unter 0,2 mm) bei hoher Geschwindigkeit.
- Feinkorn, 13,5–15 % Kobalt (0,6–0,8 µm): etwa 90,2–90,3 HRA, Biegebruchfestigkeit 3800 MPa. Für Leiterrahmen und Steckverbinder; Kupfer, Aluminium und Edelstahlblech unter 0,4 mm bei mittlerer bis hoher Geschwindigkeit.
- Mittelkorn, 12 % Kobalt (1,0–1,5 µm): etwa 90,5 HRA, Biegebruchfestigkeit 3200–3800 MPa. Universalsorte für Folgeverbundwerkzeuge in der Elektronik und für Motoren.
- Mittelkorn, 12–15 % Kobalt (etwa 1,2 µm): 88,5–89,7 HRA, Biegebruchfestigkeit 3500–3800 MPa. Für Schnittwerkzeuge für Motorenbleche aus Siliziumstahl, Reineisen und kaltgewalztem Blech.
- Gröberes Korn, 20 % Kobalt (etwa 2,0 µm): etwa 86,2 HRA, Biegebruchfestigkeit 3450 MPa. Für dickes Blech unter hoher Schlagbeanspruchung und für Kombinationswerkzeuge in komplexen Formen.
- Standardsorten, 8–20 % Kobalt (ca. 1.6 µm): 85.0–89.9 HRA, TRS 3000–3400 MPa. Für allgemeine Werkzeuge in der Motor-, Elektronik- und Pulvermetallurgie.
Sortenauswahl
Härtere, feinkörnigere Sorten halten auf dünnem, weichem Streifen länger eine scharfe Schneide; mehr Kobalt und eine gröbere Korngröße widerstehen Ausbröckelungen und Rissen, wenn das Blech dicker ist oder das Werkzeug starken Schlägen ausgesetzt ist. Die oben angegebenen Eigenschaftswerte sind typische Werte für jede Sortenklasse. Nennen Sie uns, was Sie stanzen, dessen Dicke und die Hubzahl, und wir nennen Ihnen die Sorte und senden Ihnen das Datenblatt.
Sortendaten (Bindemetallgehalt, Korngröße, Härte, Dichte, Biegebruchfestigkeit) werden für die von uns vorgeschlagene Sorte schriftlich bestätigt. So wählen wir Sorten →
Für ein schnelles Angebot senden Sie
- Fertigmaß des Einsatzes oder Stempels oder die Zeichnung
- Benötigte Blockgröße (L × B × H), falls bereits bekannt
- Zu stanzendes Material, dessen Dicke und die Hubzahl
- Bearbeitungsweg: Drahterodieren, Schleifen oder beides
- Menge
Fragen von Einkäufern
Welche Größen sind für Hartmetallblöcke erhältlich?
Standardmäßige quadratische Blöcke reichen von 100 × 100 mm bis 300 × 300 mm, zusätzlich 100 mm lange Blöcke mit 50, 60, 72 und 85 mm Breite. Die Dicke reicht von etwa 1 mm bei den kleineren Blöcken bis 80 mm; die größten 300 × 300 mm Blöcke werden mit 10 bis 30 mm Dicke gefertigt. Andere Größen werden auf Bestellung gefertigt.
Wie viel Schleifzugabe hat ein Block im Sinterzustand?
Blöcke im Sinterzustand werden mit Übermaß gefertigt: Die Dicke liegt +0.3 bis +0.6 mm über dem Nennmaß, Länge und Breite je nach Blockgröße bei 0 bis +1.5 mm bzw. 0 bis +3.0 mm. Senden Sie uns das benötigte Fertigmaß, und wir legen den Block fest, der ausreichend Schleifzugabe lässt.
Welche Hartmetallsorte wird für Schnittwerkzeuge für Siliziumstahl-Elektrobleche verwendet?
Sorten für Motor-Schnittwerkzeuge sind mittelkörnig mit 12–15 % Kobalt (etwa 88.5–89.7 HRA). Bei dickem Siliziumstahl oder kaltgewalztem Blech unter hoher Schlagbeanspruchung ist eine Sorte mit 20 % Kobalt weniger anfällig für Ausbröckelungen.
Welche Sorte wird für das Stanzen von Kupfersteckverbindern und Leiterrahmen verwendet?
Fein- und Feinstkornsorten mit 10–15 % Kobalt (etwa 90–92 HRA). Je dünner der Streifen und je höher die Geschwindigkeit, desto mehr lohnt es sich, feiner und härter zu wählen.
Liefern Sie runde Rohlinge für Schneidbuchsen und Stempel?
Ja. Runde Rohlinge für Schneidbuchsen und Stempel liefern wir nach Ihrer Zeichnung, im Sinterzustand oder geschliffen. Siehe Stempelrohlinge und Stanzmatrizen-Rohlinge oder Vollhartmetall-Stäbe für gerade Rundstäbe.